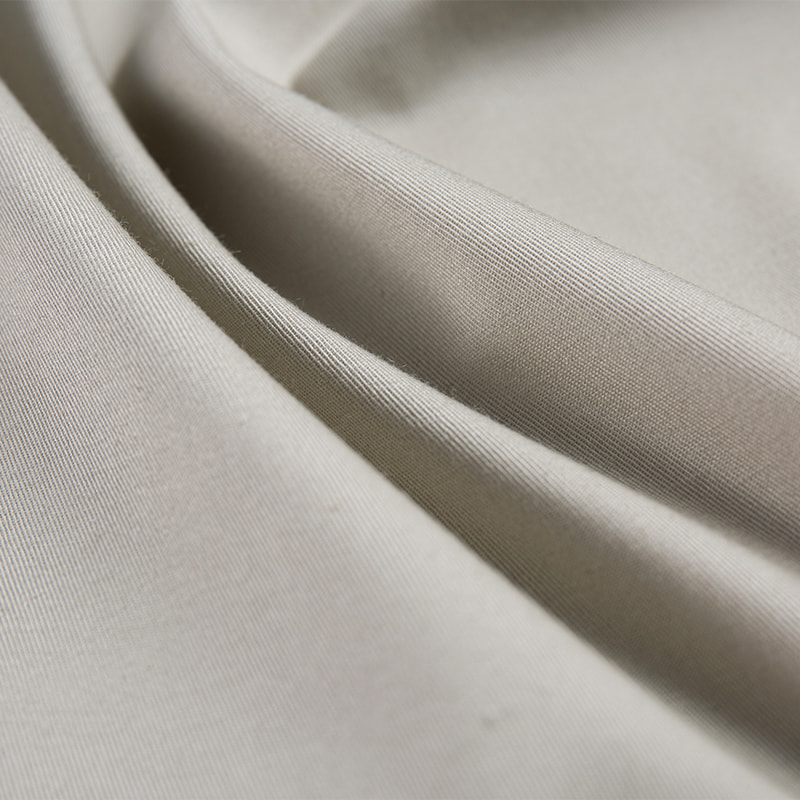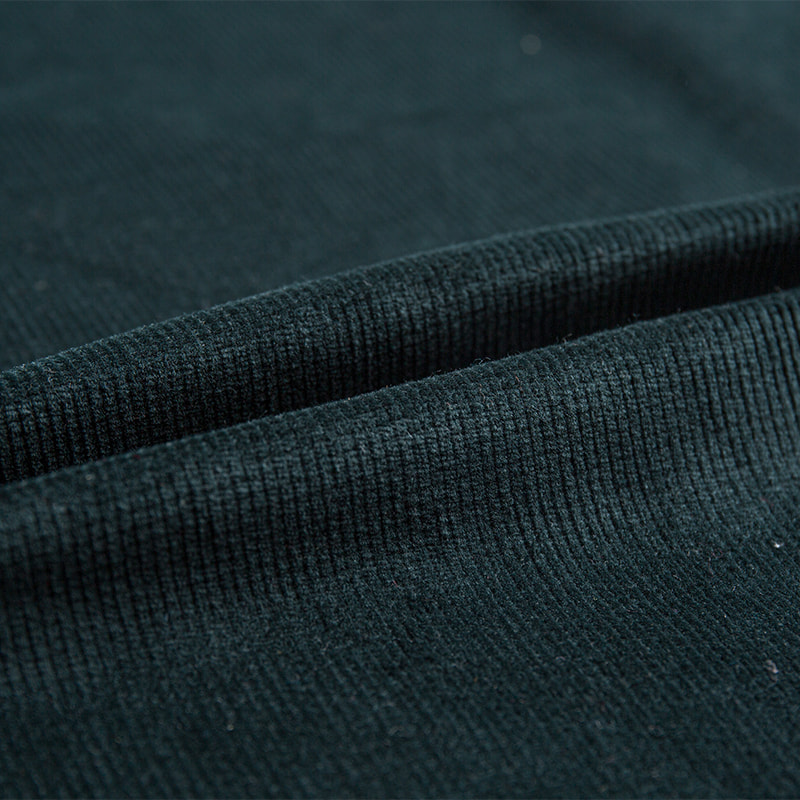
L’industrie textile se trouve à un moment critique où la demande de tissus doux, polyvalents et abordables se heurte souvent à la responsabilité écologique. Pendant des décennies, la viscose conventionnelle a servi de fibre cellulosique de référence, mais le coût environnemental caché de sa production a conduit les innovateurs à rechercher des alternatives plus propres. Aujourd'hui, Tissu Tencel teint uni représente un bond en avant transformateur. Contrairement à la viscose traditionnelle, qui repose sur un processus de filage chimique rigoureux, le Tencel (génériquement connu sous le nom de Lyocell) utilise un système en boucle fermée qui recycle presque tous les solvants, minimise la contamination de l'eau et préserve l'intégrité structurelle de la pâte de bois. Ce changement n’est pas simplement un récit marketing ; il s’agit d’une évolution tangible et fondée sur des données dans l’ingénierie textile qui redéfinit la façon dont nous percevons le luxe durable. Comprendre la divergence technique entre ces fibres permet de comprendre pourquoi le Lyocell teint dans la masse offre une solution supérieure, durable et respectueuse de l'environnement pour les applications modernes.
La fracture chimique : récupération de solvants en boucle fermée dans la fabrication de lyocell
La distinction fondamentale entre la viscose traditionnelle et le Lyocell ne réside pas dans la matière première (les deux proviennent de la cellulose du bois) mais dans la chimie de la formation des fibres. La production traditionnelle de viscose consiste à transformer la cellulose avec du sulfure de carbone pour former un xanthate soluble, un processus intrinsèquement polluant et difficile à contenir complètement. En revanche, la production de Lyocell utilise un processus de dissolution physique utilisant le N-oxyde de N-méthylmorpholine (NMMO), un oxyde d'amine non toxique qui agit comme un solvant direct. Cette divergence chimique initie une cascade d’avantages environnementaux et qualitatifs particulièrement prononcés dans les textiles teints dans la masse.
Comprendre le processus de viscose : un héritage de pollution
In the viscose process, wood pulp is steeped in sodium hydroxide and then treated with carbon disulfide. La réaction chimique qui en résulte, la xanthation, crée une solution de viscose qui est ensuite extrudée dans un bain acide contenant de l'acide sulfurique, du sulfate de sodium et du sulfate de zinc. Lors de la régénération, la cellulose précipite, libérant du sulfure d'hydrogène, du disulfure de carbone et des résidus de métaux lourds. Même si certaines usines mettent en place des épurateurs et des systèmes de récupération, la complexité des produits de dégradation empêche souvent une capture complète. Les flux d’eaux usées transportant des effluents acides et des ions zinc nécessitent un traitement approfondi et, dans les régions où la réglementation est laxiste, ils contournent souvent entièrement les protocoles de neutralisation, contaminant les eaux souterraines et les sols. Pour les tissus teints dans la masse, la présence de composés soufrés résiduels peut également interférer avec l’absorption du colorant, conduisant à une coloration inégale et à la nécessité de prétraitements sévères qui mettent encore plus à rude épreuve les systèmes de traitement des eaux usées.
La technologie NMMO : taux de récupération et pureté du solvant
La suprématie du Lyocell émerge à travers le cycle des solvants NMMO. Le solvant oxyde d’amine dissout physiquement la cellulose sans former de dérivé, ce qui signifie que la molécule de cellulose conserve son degré naturel de polymérisation. After extrusion through spinnerets into a dilute aqueous NMMO coagulation bath, the solvent is washed out of the fibers and purified. Les installations de production modernes atteignent un taux de récupération des solvants supérieur à 99,5 % . Il ne s’agit pas d’un chiffre ambitieux ; il s'agit de la base opérationnelle pour la production de Lyocell haute fidélité surveillée en continu par spectroscopie NIR en ligne. Le NMMO purifié est renvoyé à l'étape de dissolution, créant une boucle presque hermétique. L'effluent quittant le site est essentiellement de l'eau diluée contenant des traces de charges organiques, ce qui réduit considérablement la demande biochimique en oxygène (DBO) et la demande chimique en oxygène (DCO) par rapport aux rejets de viscose. Pour un tissu Tencel teint solide, cette pureté se traduit par une surface de fibre chimiquement stable, dépourvue de soufre résiduel ou de contaminants métalliques, prête à former de fortes liaisons covalentes ou ioniques avec des colorants sans interférence.
Water Stewardship and Effluent Quality in Solid Dyed Fiber Production
La consommation d’eau et la pollution des eaux douces qui en résulte comptent parmi les critiques les plus acerbes adressées à l’industrie textile. Alors que le coton est souvent cité pour l’irrigation agricole, les étapes de traitement par voie humide des matières cellulosiques artificielles – du filage à la finition – consomment de grandes quantités d’eau de traitement. La méthodologie en boucle fermée de Lyocell réduit intrinsèquement le volume d’eaux usées nécessitant un traitement intensif, positionnant ainsi le Tencel teint dans la masse comme un champion de la gestion de l’eau.
Quantifier la consommation d’eau : de la pâte de bois au textile tissé
Des évaluations indépendantes du cycle de vie démontrent systématiquement l’écart d’efficacité des ressources. La production d'un kilogramme de fibres discontinues de viscose conventionnelles consomme généralement entre 500 et 700 litres d'eau de procédé, fortement affectée aux étapes de lavage approfondies nécessaires pour éliminer les composés soufrés résiduels et neutraliser l'acide. Le Lyocell, grâce à l'efficacité de l'extraction et de la recirculation du NMMO, réduit considérablement la consommation directe d'eau de procédé, souvent en 30% à 50% par kilogramme de fibres. En outre, lors de l'intégration de la teinture solide dans le flux de fabrication du Lyocell, il existe des opportunités pour la teinture par dopage (teinture filée) ou pour les processus de teinture en continu qui évitent le récurage et le blanchiment par lots autonomes. Dans une variante de Tencel solide teint dans la masse, les pigments sont introduits directement dans la pâte à filer avant l'extrusion, éliminant ainsi les milliers de litres d'eau généralement nécessaires à la teinture des pièces en post-production. L’empreinte hydrique diminue radicalement, un avantage essentiel pour les régions confrontées à un stress hydrique.
Eutrophisation et biodégradabilité : préserver l'intégrité aquatique
Les effluents des usines de viscose traditionnelles contiennent des charges élevées de sulfate et des concentrations de zinc, de puissants déclencheurs d'eutrophisation qui étouffent les écosystèmes aquatiques. Le profil de décharge du Lyocell est radicalement différent ; le NMMO récupéré n'est pas persistant dans l'environnement et présente une faible écotoxicité. In the rare event of trace solvent release, NMMO biodegrades under aerobic conditions without bioaccumulating. Pour les tissus Tencel teints dans la masse, le scénario de fin de vie mérite également d’être examiné de près. Both viscose and Lyocell are cellulosic and biodegradable in marine and soil environments. Cependant, la production plus propre de Lyocell garantit que le tissu ne transporte pas de charges cachées de métaux sulfureux provenant d'auxiliaires technologiques dans l'environnement de compostage ou de mise en décharge. Lorsque l'incinération est nécessaire pour la récupération d'énergie, le Lyocell solide produit moins de composés organiques volatils (COV) dangereux par rapport aux mélanges de viscose qui peuvent encore dégager des dérivés résiduels de disulfure de carbone piégés dans les régions amorphes de la fibre.
Morphologie des fibres, durabilité et longévité de l'application de colorants solides
La durabilité n’est pas uniquement fonction des méthodes de production ; elle est également définie par la durée de vie du produit. A fabric that degrades, pills, or loses color after limited washing cycles demands replacement, increasing resource consumption over time. Le tissu Tencel teint uni excelle ici en raison de sa structure nanofibrillaire distinctive, qui confère une résistance mécanique et une fixation supérieure des colorants, prolongeant directement la durée de vie des vêtements et des textiles de maison.
Orientation cristalline et résistance à l'humidité
Traditional viscose suffers from a significant loss of tensile strength when wet, often retaining only 45% à 55% de sa force sèche. Cette vulnérabilité provient du faible degré de polymérisation et de la structure cristalline amorphe et peu tassée formée lors de la régénération acide. Tencel Lyocell, conversely, undergoes a high degree of crystallinity and longitudinal orientation during the air-gap wet spinning process. The fibrils align along the fiber axis, producing a dense, highly oriented composite structure. Par conséquent, le Lyocell conserve environ 80% à 85% de sa ténacité sèche lorsqu’elle est saturée d’eau. Pour les variantes teintes solides qui subissent des lavages domestiques ou industriels répétitifs, cette résistance à l'humidité se traduit par un tissu qui résiste à l'éclatement, à la déchirure et à la déformation. Le module d'humidité élevé garantit que les couleurs solides et profondes liées à la surface de la fibre ne sont pas mécaniquement fracturées par le gonflement et le rétrécissement de la fibre, maintenant ainsi l'uniformité esthétique au fil des années d'utilisation.
Fibrillation Control and Its Role in Dye Reliability
La même structure nanofibrillaire qui confère la résistance expose également le Lyocell à un phénomène unique : la fibrillation de surface sous forte agitation mécanique à l'état humide. Non traité, cela peut provoquer un effet blanchissant givré sur les surfaces teintes dans la masse, une qualité souvent exploitée pour les finitions esthétiques peau de pêche mais parfois indésirable pour les couleurs unies nettes et uniformes. Les technologues ont développé un contrôle enzymatique de la fibrillation, en traitant les articles en Lyocell tissés ou tricotés avec des enzymes cellulases qui clivent proprement les microfibrilles saillantes dans des conditions contrôlées. Cette étape de biopolissage stabilise la surface de manière permanente, permettant au tissu Tencel teint solide d'afficher un aspect exceptionnellement propre et non pelucheux. In contrast, viscose tends to form spherical pills rather than linear fibrils, leading to substantial material loss and a faded, aged look. Le traitement enzymatique du Lyocell est précis, consomme un minimum d’eau et ne nécessite pas l’utilisation d’agents adoucissants nocifs ou de finitions silicone susceptibles de s’infiltrer dans l’environnement.
The Science of Color: Dye Uptake, Fastness, and Reduced Chemical Auxiliaries
Obtenir des tons noirs, bleu marine ou bijou profonds et cohérents sur des tissus cellulosiques nécessite souvent des concentrations élevées de colorants et d'agents fixateurs qui peuvent être préjudiciables à l'environnement. L'uniformité physique et chimique du Lyocell améliore considérablement l'efficacité de l'épuisement du colorant, permettant au Tencel teint solide d'atteindre les profondeurs cibles avec moins de colorant et moins de produits chimiques auxiliaires que la viscose.
Comparaison des taux d'épuisement des bains de teinture
Les colorants réactifs, choix prédominant pour les solides cellulosiques, s'appuient sur des sites nucléophiles sur la cellulose pour former des liaisons covalentes. Le rapport cristallin-amorphe plus homogène du Lyocell et l’absence de couches de soufre résiduelles favorisent une accessibilité uniforme à ces groupes hydroxyles. In controlled laboratory exhaustion trials, Lyocell substrates often demonstrate a Taux d’épuisement 5 à 15 % plus élevé for bifunctional reactive dyes compared to standard bleached viscose. Cela signifie qu'il reste moins de molécules de colorant non fixées dans l'effluent, ce qui réduit la charge de couleur dans les eaux usées et la charge de sel nécessaire pour amener le colorant sur la fibre. Le tissu Tencel teint dans la masse qui en résulte présente des indices de résistance au frottement sec et humide, souvent d'un demi à un grade supérieur sur l'échelle de gris standard, à la viscose teinte dans des conditions identiques. Cette réduction du transfert de colorant en surface pendant l'usure et le lavage garantit que le tissu conserve sa profonde solidité sans dégorger.
Demande de sel et d'alcalis dans la teinture par épuisement
La teinture réactive traditionnelle de la viscose nécessite des quantités substantielles de chlorure de sodium ou de sulfate de sodium pour surmonter le potentiel zêta négatif de la fibre et du colorant, déplaçant ainsi les molécules de colorant sur le substrat. A typical viscose exhaust dyeing formula for a deep solid shade may require 60 à 80 grammes par litre de sel . Étant donné que le Lyocell possède un profil de charge de surface légèrement plus accessible et une surface interne plus élevée en raison de son fin réseau fibrillaire, il nécessite souvent 10 à 20 % de sel en moins pour atteindre une profondeur équivalente. Des concentrations d'électrolytes plus faibles dans le bain de teinture profitent directement aux efforts de dessalement des eaux usées et à la santé des sols si l'eau traitée est utilisée pour l'irrigation. En choisissant le Tencel teint solide plutôt que la viscose traitée de manière conventionnelle, les marques réduisent efficacement l'empreinte totale de solides dissous (TDS) de leur étape de coloration.
Ecological Certifications and Wood Sourcing Transparency
La durabilité s'étend au-delà des portes de l'usine, jusque dans la forêt. Les opérations d'alimentation en pâte de bois de Lyocell portent généralement de solides certifications de chaîne de traçabilité qui ne sont pas négociables dans la plupart des chaînes d'approvisionnement modernes. Cela contraste fortement avec les chaînes d’approvisionnement génériques en viscose, qui ont toujours été liées à la déforestation et à l’exploitation illégale d’anciennes forêts. Le tissu Tencel teint uni porte la traçabilité génomique de son origine cellulosique, fournissant une base éthique que la viscose traditionnelle a du mal à égaler.
Intégration du bois contrôlé FSC et PEFC
Les producteurs de Lyocell s'approvisionnent principalement en bois provenant de forêts gérées de manière durable et certifiées par le Forest Stewardship Council (FSC) ou le Programme de reconnaissance des certifications forestières (PEFC). Ces cadres appliquent des directives strictes concernant la préservation de la biodiversité, les droits autochtones et les obligations de replantation. Le bois utilisé – souvent de l’eucalyptus, du hêtre ou de l’épicéa – est généralement cultivé dans des plantations adaptées aux zones arides qui ne concurrencent pas les cultures vivrières pour l’accès aux terres agricoles de première qualité. Pour un tissu Tencel teint uni, les audits de la chaîne d'approvisionnement vérifient fréquemment que l'origine de la pâte peut être retracée jusqu'à une unité de gestion forestière spécifique, un niveau de granularité qui est souvent absent dans les balles de pâte mélangées et indifférenciées utilisées par les opérations de viscose fragmentée. Cette transparence atténue le risque de soutenir par inadvertance la déforestation, une préoccupation majeure étant donné qu'une estimation 120 millions d'arbres sont abattus chaque année pour leurs fibres textiles cellulosiques, dont beaucoup proviennent de forêts anciennes et menacées.
Normes de biodégradabilité et de compostabilité
Le Lyocell et la viscose finiront par se décomposer, mais leur taux et leur exhaustivité dans des conditions de compostage domestique mettent en évidence un autre avantage. Le Tencel pur teint solide, sans auxiliaires de finition métalliques, peut être conforme aux normes de compostabilité industrielle comme la norme EN 13432, se biodégradant en toute sécurité sans libérer de substances écotoxiques. Les matériaux en viscose teints avec des composés contenant du soufre ou fixés avec des mordants à base de métaux lourds peuvent échouer aux tests d'écotoxicité, laissant derrière eux des résidus de zinc ou d'aluminium qui altèrent le microbiote du sol. Alors que les cadres réglementaires imposent des passeports numériques pour les produits dans l'UE, les tissus Tencel teints dans la masse peuvent revendiquer de manière fiable leur circularité biologique, tandis que les producteurs de viscose traditionnels doivent souvent soumettre une documentation détaillée pour prouver l'absence de substances restreintes provenant du bain de filage.
Analyse de l'empreinte carbone et flux d'énergie dans la production de fibres
Des calculs détaillés de l’empreinte carbone révèlent l’impact climatique atténué du Lyocell par rapport à la viscose générique. Le potentiel de réchauffement climatique (PRG) des fibres textiles est un composite de la récolte des matières premières, de la fabrication de produits chimiques, de l'énergie de traitement et des émissions liées au transport. Pour le Tencel teint solide traité dans des bioraffineries modernes, le bilan climatique se rapproche souvent de la neutralité carbone lorsqu'on prend en compte l'intégration des énergies renouvelables et le carbone biogénique stocké dans la masse cellulosique.
Intégration énergétique des bioraffineries
Les usines Lyocell de grande capacité sont fréquemment colocalisées avec les usines de pâte à papier pour utiliser la liqueur noire riche en lignine comme source de bioénergie. En brûlant des produits extractifs de bois dissous dans des chaudières de récupération, ces sites intégrés génèrent un surplus d'énergie thermique et électrique, réduisant considérablement le besoin en électricité du réseau à base de combustibles fossiles. Cette symbiose entre les lignes de pâte et de fibres se traduit par une consommation d'énergie spécifique pour la production de Lyocell très compétitive. Les usines de production de viscose, souvent plus anciennes et moins intégrées verticalement, dépendent encore largement des centrales électriques captives alimentées au charbon, en particulier dans les régions où le charbon reste la principale énergie subventionnée. Lorsqu'un tissu Tencel teint dans la masse est choisi, les émissions de carbone intrinsèques par mètre linéaire peuvent être 25% à 40% de moins qu'un sergé de viscose ou une popeline équivalente, en fonction des conditions limites spécifiques.
Éviter les pénalités liées aux émissions de disulfure de carbone
Le disulfure de carbone libéré lors du filage de la viscose présente non seulement des risques neurotoxiques directs pour les travailleurs, mais s'oxyde également dans l'atmosphère en sulfure de carbonyle, contribuant ainsi à la formation d'aérosols de sulfate et à l'appauvrissement de la couche d'ozone stratosphérique. Bien que les directives relatives aux niveaux d'émission telles que ZDHC (Zero Discharge of Hazardous Chemicals) fixent des plafonds, les émissions fugitives restent un défi de surveillance dans l'ensemble du secteur de la viscose. Le procédé NMMO de Lyocell élimine complètement cette voie chimique. Les émissions atmosphériques d'une ligne Lyocell se composent principalement de vapeur d'eau et de traces de sous-produits de dégradation issus de la dégradation par oxydation thermique du NMMO, qui sont capturés par les épurateurs humides. L’avantage inhérent en matière de qualité de l’air se traduit par un environnement ambiant plus propre pour les travailleurs et les communautés environnantes, renforçant ainsi les arguments holistiques en matière de durabilité du Tencel teint dans la masse.
Performances mécaniques et extension du cycle de vie dans les applications de colorants solides
Au-delà des paramètres chimiques et écologiques, la robustesse mécanique du Lyocell offre des dividendes directs en matière de durabilité grâce à la durabilité des vêtements. La durée de vie d’un tissu teint uni ne se mesure pas en saisons mais en cycles de lavage et d’usure répétés. Les données de test positionnent systématiquement le Lyocell au-dessus de la viscose et même du coton dans les paramètres clés qui dictent la longévité.
| Propriété | Viscose traditionnelle | Lyocell (Tencel) |
|---|---|---|
| Ténacité sèche (cN/tex) | 18 – 22 | 34 – 42 |
| Ténacité humide (cN/tex) | 9 – 12 | 28 – 36 |
| Allongement à la rupture (%) | 15 – 22 | 10 – 15 |
| Stabilité du module humide | Faible (perte de forme) | Élevé (dimensionnellement stable) |
| Résistance à l'abrasion (Martindale) | Juste ; sujet à l'éclatement humide | Parfait ; cycles de frottement élevés |
Le tableau ci-dessus met en évidence une trajectoire sans équivoque : le tissu Tencel teint dans la masse supporte les contraintes de traction et les frottements de surface sans défaillance catastrophique. Une ténacité et un module plus élevés permettent des constructions plus légères qui maintiennent la résistance à la déchirure, permettant l'efficacité du matériau et réduisant la masse de fibre requise par unité fonctionnelle. La résistance améliorée à l’abrasion est directement corrélée à la conservation d’une couleur unie profonde, car les fibres de surface ne sont pas abrasées rapidement, évitant ainsi une apparence prématurément décolorée.
Faire progresser les systèmes circulaires : le potentiel de recyclabilité du Lyocell
La transition vers une économie textile circulaire nécessite des fibres qui peuvent être recyclées sans downcycling catastrophique. Alors que les fibres naturelles finissent par voir leur chaîne raccourcir grâce au recyclage mécanique, les fibres de cellulose II comme le Lyocell présentent un comportement prometteur dans les boucles de recyclage chimique. Les déchets de tissus Tencel teints solides, collectés sous forme de chutes post-industrielles ou de vêtements post-consommation, peuvent être dépolymérisés en pâte et re-dissous en un nouveau filament Lyocell, essentiellement sans accumulation d'impuretés sulfureuses que la viscose recycle. Cette pureté inhérente rationalise le processus de recyclage, faisant du Tencel teint dans la masse un matériau essentiel dans les modèles circulaires émergents de fibre à fibre qui visent à dissocier la consommation de textile de l'extraction de ressources vierges.
Profil holistique d’écotoxicité aquatique et terrestre
Lors de la réalisation d'une évaluation de l'impact du cycle de vie à l'aide d'indicateurs médians tels que USEtox, Lyocell démontre une empreinte écotoxicologique gérable. L’influence clé est l’élimination du ruissellement du zinc et du sulfate. Dans la viscose, le modificateur de coagulation du sulfate de zinc, nécessaire au contrôle de la structure peau-noyau des fibres, reste un handicap écotoxicologique. La coagulation du Lyocell repose uniquement sur l’eau et les gradients de température, supprimant entièrement le zinc de l’équation. Pour un tissu Tencel teint uni, cette pureté perdure, garantissant que les microfibres perdues lors du lavage ne transportent pas d'auto-stoppeurs de métaux lourds qui peuvent perturber les populations de plancton d'eau douce. Lors des tests sur les sédiments d'eau douce, les microfibres cellulosiques du Lyocell se dégradent facilement et les résidus de NMMO, s'ils sont présents en quantités submicroscopiques, ne produisent pas l'inhibition respiratoire caractéristique observée chez les bactéries des boues activées exposées aux effluents de viscose. Le profil de sécurité écologique renforce la position du matériau en tant que substrat teinté dans la masse véritablement responsable.
Esthétique des tissus et qualité tactile dans les applications solides
Au-delà des mesures scientifiques, la viabilité commerciale du Tencel teint dans la masse repose sur ses caractéristiques sensorielles. Les transformateurs de textiles et les utilisateurs finaux notent le drapé fluide du tissu, son toucher doux et son éclat subtil qui ressemble plus à la soie qu'au coton. Le haut degré de rondeur des fibres et la densité linéaire uniforme minimisent la diffusion de la lumière, donnant aux tissus et tricots teints unis une profondeur de teinte qui semble presque veloutée. Surtout, cette performance esthétique ne repose pas sur des adoucissants toxiques. La douceur naturelle de la fibre provient de sa morphologie de surface lisse, qui minimise le coefficient de friction contre la peau, une propriété conservée sans résines anti-froissage à base de formaldéhyde qui nuisent à la finition traditionnelle en viscose. Le résultat est un tissu teint uni qui offre une satisfaction tactile haut de gamme tout en restant hypoallergénique et conforme aux normes d'émission de composés organiques volatils les plus strictes pour les textiles d'intérieur, y compris les secteurs de l'automobile et du rembourrage contractuel.
Intégrité de la chaîne d’approvisionnement et viabilité à long terme
L’avantage stratégique du choix des tissus Tencel teints dans la masse réside également dans la cohérence de la chaîne d’approvisionnement. Étant donné que le processus de fabrication des fibres repose sur une ingénierie de précision plutôt que sur une étape de dérivatisation par lots variables, le substrat en tissu blanc brut arrive aux installations de teinture avec une variation de teinte minimale et des propriétés de récupération d'humidité constantes. Les teintureries subissent moins de cycles de reteinture en raison de fibres barrées ou d'une pénétration chimique incohérente, ce qui permet d'économiser de manière conservatrice 5% à 8% de la consommation annuelle de colorants et auxiliaires simplement grâce à l’uniformité des processus. Cette efficacité contribue cumulativement aux économies de coûts qui compensent en partie le prix plus élevé des matières premières, faisant du Lyocell une option financièrement rationnelle lorsque le coût total de possession (y compris le risque de réputation de la marque, les pénalités réglementaires et les frais d'élimination des déchets) est calculé. Pour la production de teintures solides, où toute irrégularité devient immédiatement visible sous forme d'ombrage ou de trouble, l'uniformité du Tencel se traduit directement par un taux de première qualité plus élevé et par une réduction du nombre de secondes mises en décharge ou incinérées.
Foire aux questions
Q1 : Le tissu Tencel teint uni rétrécit-il plus que la viscose ?
Les tissus tissés Lyocell présentent généralement une excellente stabilité dimensionnelle. Bien que les deux fibres puissent subir un rétrécissement par relaxation après le premier lavage, le Tencel teint solide et correctement fini présente généralement un rétrécissement résiduel inférieur à 2 à 3 %, comparable ou supérieur à celui de la viscose finie.
Q2 : Le Lyocell teint dans la masse convient-il aux personnes à la peau sensible ?
Oui. La surface lisse des fibres et le profil chimique propre le rendent hautement hypoallergénique. Étant donné que le processus en boucle fermée élimine les irritants, le tissu a tendance à être doux pour la peau et est souvent recommandé pour les applications dermatologiquement sensibles.
Q3 : Comment la solidité des couleurs unies à la lumière se compare-t-elle entre le Lyocell et la viscose ?
La résistance à la lumière dépend en grande partie du choix du colorant plutôt que de la fibre, mais la morphologie dense du Lyocell peut légèrement protéger les molécules de colorant de la photo-dégradation. Dans le cadre des tests standards à l'arc au xénon, le Tencel teint dans la masse atteint souvent des notes équivalentes ou légèrement supérieures à celles de la viscose teinte avec le même colorant réactif.
Q4 : Le Tencel teint dans la masse peut-il être composté à la maison ?
Les tissus Lyocell certifiés biodégradables peuvent se décomposer dans les environnements de compostage domestique, à condition qu'ils soient exempts de finitions synthétiques et de colorants chimiques qui limitent l'accès microbien. L'absence de résidus à base de soufre contribue à une intégration plus sûre dans le sol par rapport à la viscose générique.
Q5 : Pourquoi le Tencel teint dans la masse est-il plus frais que la viscose ordinaire ?
La structure nanofibrillaire du Lyocell crée des capillaires extrêmement fins entre les fibrilles qui évacuent efficacement l'humidité et favorisent le refroidissement par évaporation. Cette relative fraîcheur combinée à une surface lisse donne une sensation tactile nettement rafraîchissante.